Diseño de un sistema piloto de pirólisis de poliestireno para la producción de plásticos en combustibles (PTF)
Design of a Pilot-Scale Polystyrene Pyrolysis System for the Production of Plastic-to-Fuels (PTF)
Jean Mero-Caiche1*,
Marino Ronquillo-Arauz1,
Eddie Zambrano-Nevarez1,
Pedro Castro-Verdezoto1 1Facultad de Ingeniería Industrial, Universidad de Guayaquil, Guayaquil 090514, Ecuador. Autor de correspondencia: jean.meroc@ug.edu.ec
Recibido: 21, mayo de 2026 Aceptado: 3, julio 2026 Publicado online: 31, julio 2026
Como Citar: J. Mero-Caiche, M. Ronquillo-Arauz, E. Zambrano-Nevarez, and P. Castro-Verdezoto, “Diseño de un sistema piloto de pirólisis de poliestireno para la producción de plásticos en combustibles (PTF)”, Revista Digital Científica Causalidad (caui3), vol. 2, no. 2, pp. 35–46, Jul. 2026, doi: 10.70929/caui3.v2i2.0021.
ISSN: 3073-1518
Creative Commons CC BY 4.0
Resumen:
La acumulación de residuos de poliestireno representa un desafío ambiental crítico debido a su escasa degradabilidad y persistencia en ecosistemas naturales. Este estudio presenta el diseño, construcción y validación experimental de un sistema piloto de pirólisis para la transformación termoquímica de poliestireno en combustibles líquidos tipo Plastic-to-Fuels (PTF). Se evaluó inicialmente un reactor restaurado de 20 litros, identificando limitaciones en control térmico, evacuación de vapores y seguridad estructural. Con base en el diagnóstico, se diseñó un reactor horizontal discontinuo en acero ASTM A36, optimizado para operar a 500°C con factor de seguridad de 20.5. El sistema incorpora calentamiento mediante manifold de quemadores GLP, sistema de evacuación de vapores normalizado y condensación controlada. Se ejecutaron cuatro pruebas experimentales procesando cargas de 150-210 g de poliestireno, alcanzando rendimientos de conversión entre 19% y 60% (promedio 39%), con tiempos de residencia de 5-7 minutos y presiones máximas de 1.5-3.0 psi. El combustible obtenido presentó gravedad API de 20.0-21.5°, densidad de 0.93 g/cm³ y composición rica en hidrocarburos aromáticos C7-C10. La destilación atmosférica permitió recuperar el 60% como fracción ligera en el rango de 140-160°C. Los resultados confirman la viabilidad técnica del sistema para valorización energética de residuos plásticos, contribuyendo al desarrollo de tecnologías de economía circular en el contexto ecuatoriano. Palabras Clave: Pirólisis, Poliestireno, Combustibles líquidos, Reactor térmico, ASME, Valorización energética, Plastic-to-Fuels, Economía circular.
Abstract:
The accumulation of polystyrene waste represents a critical environmental challenge due to its poor degradability and persistence in natural ecosystems. This study presents the design, construction, and experimental validation of a pilot pyrolysis system for the thermochemical transformation of polystyrene into Plastic-to-Fuels (PTF) liquid fuels. A restored 20-liter reactor was initially evaluated, identifying limitations in thermal control, vapor evacuation, and structural safety. Based on the diagnosis, a horizontal batch reactor made of ASTM A36 carbon steel was designed in accordance with ASME BPVC Section VIII - Division 1 code, optimized to operate at 500°C with a safety factor of 20.5. The system incorporates heating via LPG burner manifold, standardized vapor evacuation system, and controlled condensation. Four experimental tests were conducted processing 150-210 g polystyrene charges, achieving conversion yields between 19% and 60% (average 39%), with residence times of 5-7 minutes and maximum pressures of 1.5-3.0 psi. The obtained fuel presented API gravity of 20.0-21.5°, density of 0.93 g/cm³, and composition rich in C7-C10 aromatic hydrocarbons. Atmospheric distillation recovered 60% as light fraction in the 140-160°C range. Results confirm the technical feasibility of the system for energy valorization of plastic waste, contributing to the development of circular economy technologies in the Ecuadorian context. Keywords: Pyrolysis, Polystyrene, Liquid fuels, Thermal reactor, ASME, Energy recovery, Plastic-to-Fuels, Circular economy.
1 Introducción
La acumulación masiva de residuos plásticos constituye uno de los desafíos ambientales más críticos del siglo XXI. El poliestireno (PS) ocupa un lugar destacado debido a su amplio uso en envases, embalajes y materiales de construcción, así como por su escasa degradabilidad y alta persistencia en vertederos y ecosistemas naturales [1]. Este polímero representa aproximadamente el 8% de los residuos plásticos generados a nivel mundial, posicionándolo como un componente significativo dentro de la crisis global de contaminación por plásticos [2].
Según el INEC (2024) cada ecuatoriano genera un promedio de 0.9 kg de residuos sólidos diarios, de los cuales el 49.6% corresponde a residuos inorgánicos, incluidos los plásticos. Además, solo el 31.7% de los gobiernos autónomos descentralizados municipales cuentan con sistemas de separación en la fuente, lo que reduce sustancialmente la eficiencia en la gestión diferenciada y el reciclaje efectivo.
En este contexto, la pirólisis emerge como una tecnología prometedora que permite la descomposición termoquímica controlada de poliestireno en ausencia de oxígeno [1], [3]. Este proceso constituye una alternativa viable para la valorización de residuos plásticos al convertirlos en productos energéticos mediante procesos termoquímicos controlados bajo el concepto Plastic-to-Fuels (PTF) [4], [5], [6].
Torres et al. [7] determinaron que el poliestireno exhibe el mayor rendimiento en la obtención de productos líquidos mediante pirólisis, alcanzando un 91% en peso a 395°C y 8 minutos de reacción. Estos resultados demuestran la relevancia del control térmico y la selección del tipo de polímero como factores críticos del proceso. Complementariamente, análisis fisicoquímicos y cromatográficos evidencian que, a temperaturas cercanas a 400°C, se obtienen fracciones líquidas con características similares a combustibles convencionales, incluyendo un poder calorífico significativo y una composición rica en hidrocarburos aromáticos en el rango C5-C9 [8], [9].
Sin embargo, la implementación de sistemas de pirólisis a nivel experimental presenta limitaciones relacionadas con deficiencias en el control térmico, uso de materiales inadecuados y ausencia de criterios normativos estandarizados. Estas debilidades comprometen tanto la seguridad operativa como la calidad del producto obtenido. La norma [10] ASME BPVC Sección VIII - División 1 (ASME, 2021a) [11] establece criterios esenciales para el diseño de recipientes a presión utilizados en pirólisis, incluyendo requisitos de integridad estructural, selección adecuada de materiales como el acero al carbono A36 para aplicaciones de baja presión, y control efectivo de presión y temperatura.
Desde una perspectiva ambiental, Tan et al. [12], [13] cuantificaron que los residuos plásticos de laboratorio pueden generar más de 46,420 kg de CO₂ equivalente en diez años, evidenciando que la incineración presenta el mayor impacto ambiental (3.11 kg CO₂eq/kg), mientras que métodos de valorización como el pretratamiento con microondas y ozono redujeron las emisiones a 1.62 y 1.55 kg CO₂eq/kg respectivamente. Esto resalta el potencial de tecnologías térmicas como la pirólisis para mitigar la huella ambiental de los residuos plásticos.
Con lo cual, el presente estudio propone el diseño de un sistema piloto integrado de pirólisis que incorpore un reactor discontinuo orientado a la producción de combustible líquido mediante residuos plásticos de poliestireno (PS), evaluando su desempeño operativo y eficiencia de conversión mediante criterios normativos. El impacto de este diseño se basa en la robustez y facilidad de construcción, lo que permitiría obtener combustibles alternativos de tipo PTF (Plastic-to-Fuels) a precios competitivos en regiones de difícil acceso logístico para los combustibles tradicionales, permitiendo mitigar la crisis energética y aprovechar recursos no renovables de manera eficiente [1], [14].
2 MATERIALES Y MÉTODOS
El estudio se estructuró en tres fases principales: (1) evaluación y restauración de un reactor existente para identificar limitaciones técnicas, (2) diseño normativo de un reactor mejorado conforme al código ASME BPVC Sección VIII - División 1, y (3) validación experimental mediante pruebas controladas para evaluar el desempeño operativo y caracterizar el combustible obtenido.
2.1 Evaluación y restauración del reactor
Se realizó la restauración de un reactor vertical de 20 litros previamente inoperativo, implementando mejoras en el sistema de tuberías, aislamiento térmico y sistema de condensación. Esta etapa permitió identificar deficiencias estructurales críticas que condicionaron el diseño del nuevo sistema: control térmico insuficiente, evacuación de vapores deficiente y ausencia de criterios normativos en la construcción original.
Las deficiencias identificadas en el reactor restaurado son consistentes con las limitaciones reportadas en investigaciones previas. Cabrera Arguello y Sanchez Vera [15] documentaron problemas similares en un prototipo de pirólisis para residuos de neumáticos, evidenciando que el insuficiente control térmico y la evacuación deficiente de vapores son las principales causas de variabilidad en el rendimiento del proceso. Asimismo, Angulo Cotera y Torres Acuña [14] advirtieron que la mayoría de los prototipos de pirólisis desarrollados a nivel de laboratorio presentan diseños experimentales limitados con escasa aplicación de normativas técnicas, lo que compromete su escalabilidad y reproducibilidad. Estas observaciones sustentaron la decisión de rediseñar el sistema bajo criterios normativos estandarizados.
Estudios previos han destacado que la temperatura de operación y el tiempo de residencia son las variables críticas que determinan el rendimiento y la composición del producto en la pirólisis de poliestireno. Torres et al. [7] determinaron que a 395°C y 8 minutos de residencia se maximiza la fracción líquida, alcanzando rendimientos del 91% en peso. Por su parte, Ubilla Tapia [2] confirmó mediante simulación computacional con Aspen Batch Process Developer que el poliestireno alcanza su mayor rendimiento de combustible líquido a temperaturas entre 490 y 493°C en presencia de catalizador NaOH, con un inicio sostenido de generación de vapores a partir de 350-400°C. Estos antecedentes orientaron la selección de los parámetros de diseño y los rangos operativos del sistema piloto desarrollado en el presente estudio.
2.2 Diseño de reactor mejorado
Con la información anterior se diseñó un reactor en configuración horizontal cilíndrica con cabezas elípticas 2:1, proporcionando un equilibrio óptimo entre resistencia estructural y facilidad de fabricación. Las dimensiones finales corresponden a: diámetro interno de 250 mm, longitud efectiva de 420 mm y capacidad nominal de 20 litros. El material especificado fue acero al carbono ASTM A36 con espesor de pared de 3 mm, seleccionado por su adecuada resistencia mecánica a temperaturas elevadas, disponibilidad comercial en Ecuador y relación costo-beneficio favorable.
El análisis estructural según ASME determinó un factor de seguridad de 20.5 respecto al esfuerzo admisible del material a 500°C, garantizando operación segura bajo las condiciones establecidas. Se adoptó una temperatura de diseño de 500°C con temperatura operativa de 400°C, basada en los rangos óptimos reportados en la literatura científica para maximizar el rendimiento líquido en la pirólisis de poliestireno [1], [7]. La presión de diseño se estableció en 103.4 kPa (15 psi), correspondiente al umbral mínimo de aplicación del código ASME, aunque las pruebas experimentales confirmaron operación a presiones significativamente inferiores (1.5-3.0 psi).
Se implementó un sistema de calentamiento por fuego directo mediante quemadores alimentados con gas licuado de petróleo (GLP), organizados en configuración tipo manifold para lograr una distribución térmica uniforme a lo largo del reactor horizontal. Esta configuración permite alcanzar la temperatura operativa de 400°C en aproximadamente 7 minutos desde temperatura ambiente, minimizando gradientes térmicos que podrían afectar la uniformidad del proceso de descomposición térmica del polímero.
La configuración horizontal del reactor representa una mejora sustancial respecto al sistema vertical evaluado inicialmente, favoreciendo una distribución térmica más homogénea y superando las limitaciones que generaban gradientes térmicos significativos en la configuración vertical. El sistema de calentamiento tipo manifold garantiza un aporte térmico equilibrado, reduciendo la formación de zonas sobrecalentadas o insuficientemente calentadas que comprometerían la calidad del producto final.
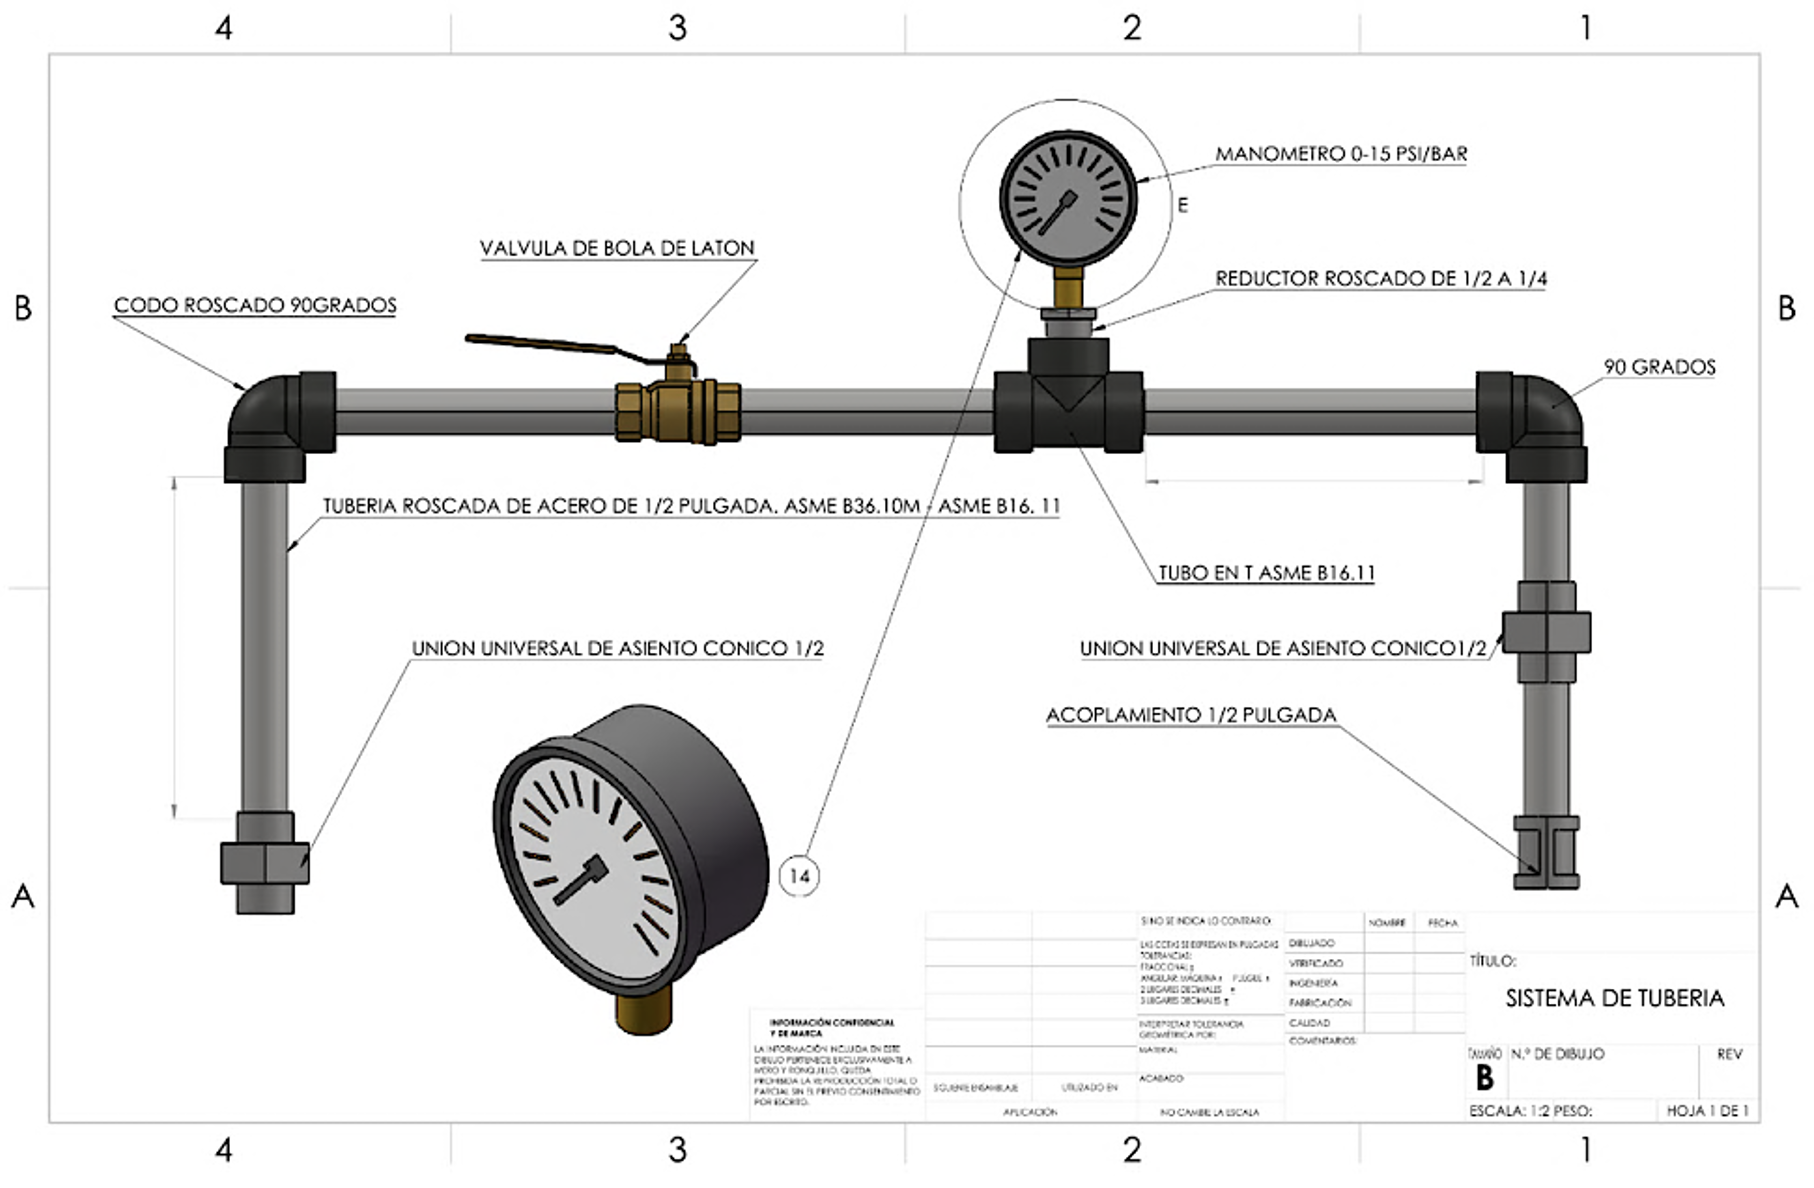
El sistema de evacuación se construyó conforme a ASME B36.10M-2022 [16] para tubería de acero Schedule 40 de ½ pulgada nominal, con diámetro interno de 15.8 mm y longitud efectiva de 0.6 m. El ducto incorpora los siguientes componentes: válvula de cierre manual tipo esfera para control de flujo, manómetro analógico de rango 0-15 psi con división de escala de 0.5 psi para monitoreo de presión interna, y dos codos de 90° de radio corto para direccionamiento del flujo hacia el sistema de condensación.
El dimensionamiento del sistema de evacuación se realizó considerando un margen de seguridad conservador, garantizando capacidad suficiente para evacuar los vapores generados durante el proceso sin acumulación de presión interna. Las pruebas experimentales confirmaron que el sistema opera efectivamente a presiones muy bajas (1.5-3.0 psi), representando únicamente el 20% de la presión de diseño establecida (15 psi), lo que valida el dimensionamiento conservador propuesto.
Para el monitoreo térmico se empleó una pistola infrarroja láser sin contacto marca FLUKE, que permite mediciones precisas de la temperatura superficial del reactor en el rango de -30°C a 650°C con precisión típica de ±1.5°C o ±1.5% de la lectura. La metodología de medición consistió en realizar lecturas en tres puntos equidistantes a lo largo de la superficie cilíndrica del reactor, registrando la temperatura promedio como indicador del estado térmico del proceso.
La presión interna se monitoreó mediante manómetro Bourdon calibrado de 0-15 psi instalado en la línea de evacuación de vapores, con división de escala de 0.5 psi que permitió detectar variaciones mínimas en la presión del sistema. El control del proceso se realizó de forma manual mediante ajuste de la intensidad de llama de los quemadores, observando simultáneamente la temperatura superficial y la presión interna para garantizar condiciones operativas seguras y eficientes.
Se ejecutaron cuatro pruebas experimentales completas procesando cargas variables de poliestireno expandido (EPS) previamente triturado y compactado (150-210 g). El procedimiento experimental estandarizado consistió en las siguientes etapas: (1) pesaje y carga de materia prima en el reactor, (2) cierre hermético y verificación de hermeticidad, (3) encendido del sistema de calentamiento, (4) monitoreo continuo de temperatura y presión, (5) condensación de vapores en sistema de enfriamiento por agua, y (6) recuperación y pesaje del producto líquido obtenido.
Durante cada prueba se registraron sistemáticamente los siguientes parámetros: tiempos de calentamiento hasta alcanzar temperatura operativa, temperaturas superficiales máximas alcanzadas, presiones internas desarrolladas, tiempo total de operación hasta cesación completa de generación de vapores, y masa de producto líquido recuperado. El rendimiento líquido (η) se calculó mediante la ecuación 1:
donde η representa la eficiencia de conversión expresada en porcentaje (%), \(m_{producto}\) es la masa de combustible líquido recuperado en gramos (g), y \(m_{materia-prima}\) corresponde a la masa inicial de poliestireno procesado en gramos (g).
Se ejecutaron cuatro pruebas experimentales completas con el sistema diseñado, procesando cargas variables de poliestireno expandido triturado y monitoreando sistemáticamente las variables críticas del proceso. Los datos recopilados se presentan en la Tabla 1, evidenciando variabilidad en el desempeño del sistema atribuible principalmente a diferencias en las condiciones iniciales de cada prueba.
Tabla 1. Resultados de las Pruebas de Validación Experimental del Sistema Piloto.
Parámetro
Prueba 1
Prueba 2
Prueba 3
Prueba 4
Promedio
Masa materia prima (g)
160
210
150
200
180
Temperatura máxima (°C)
170
144
159
173
161.5
Presión máxima (psi)
3.0
1.9
1.5
1.8
2.1
Tiempo de operación (min)
5:00
5:00
6:00
6:47
5:42
Producto líquido obtenido (g)
50
40
90
90
67.5
Eficiencia de conversión (%)
31.3
19.0
60.0
45.0
38.8
La Prueba 3 se destacó como la más eficiente, alcanzando una conversión del 60% con una carga inicial de 150 g de poliestireno, mientras que la Prueba 2 mostró el rendimiento más bajo (19%) debido a calentamiento acelerado desde temperatura ambiente elevada. La variabilidad observada confirma la importancia del control preciso de la temperatura y la velocidad de calentamiento, concordando con los hallazgos de [7] sobre la sensibilidad del proceso a las condiciones térmicas.
Un hallazgo crítico fue la confirmación de que el sistema opera efectivamente a presiones muy bajas, con valores máximos entre 1.5 y 3.0 psi (10.3-20.7 kPa), representando únicamente el 20% de la presión de diseño (15 psi). En todas las pruebas sin excepción, la presión interna cayó a cero antes de apagar el sistema de calentamiento, indicando que los vapores fueron evacuados completamente hacia el sistema de condensación.
2.3 Caracterización fisioquímica del combustible obtenido
El producto líquido obtenido en cada prueba fue sometido a análisis de caracterización fisicoquímica para determinar sus propiedades fundamentales. La densidad se determinó mediante método gravímétrico con picnómetro calibrado a 20°C, siguiendo el procedimiento normalizado ASTM D1298. La gravedad API se calculó mediante conversión estándar de la industria petrolera según la ecuación API = (141.5/SG) − 131.5, donde SG representa la gravedad específica relativa al agua a 60°F. El comportamiento de destilación atmosférica se determinó en equipo normalizado con condensador recto y balón de fondo redondo de 250 mL, registrando temperaturas de cabeza cada 10 mL de destilado recuperado e identificando tres fracciones principales: ligera (140–160°C), media (160–200°C) y residuo pesado (>200°C). Todos los procedimientos se realizaron en duplicado para verificar reproducibilidad, empleando perlas de ebullición para evitar sobrecalentamiento localizado. Estos parámetros de referencia son consistentes con los métodos empleados por [1] en la caracterización de combustibles de pirólisis de poliestireno.
3 RESULTADOS
A continuación, se presentan los planos de ingeniería del sistema piloto de pirólisis diseñado, elaborados en software CAD.
3.1 Sistema piloto diseñado
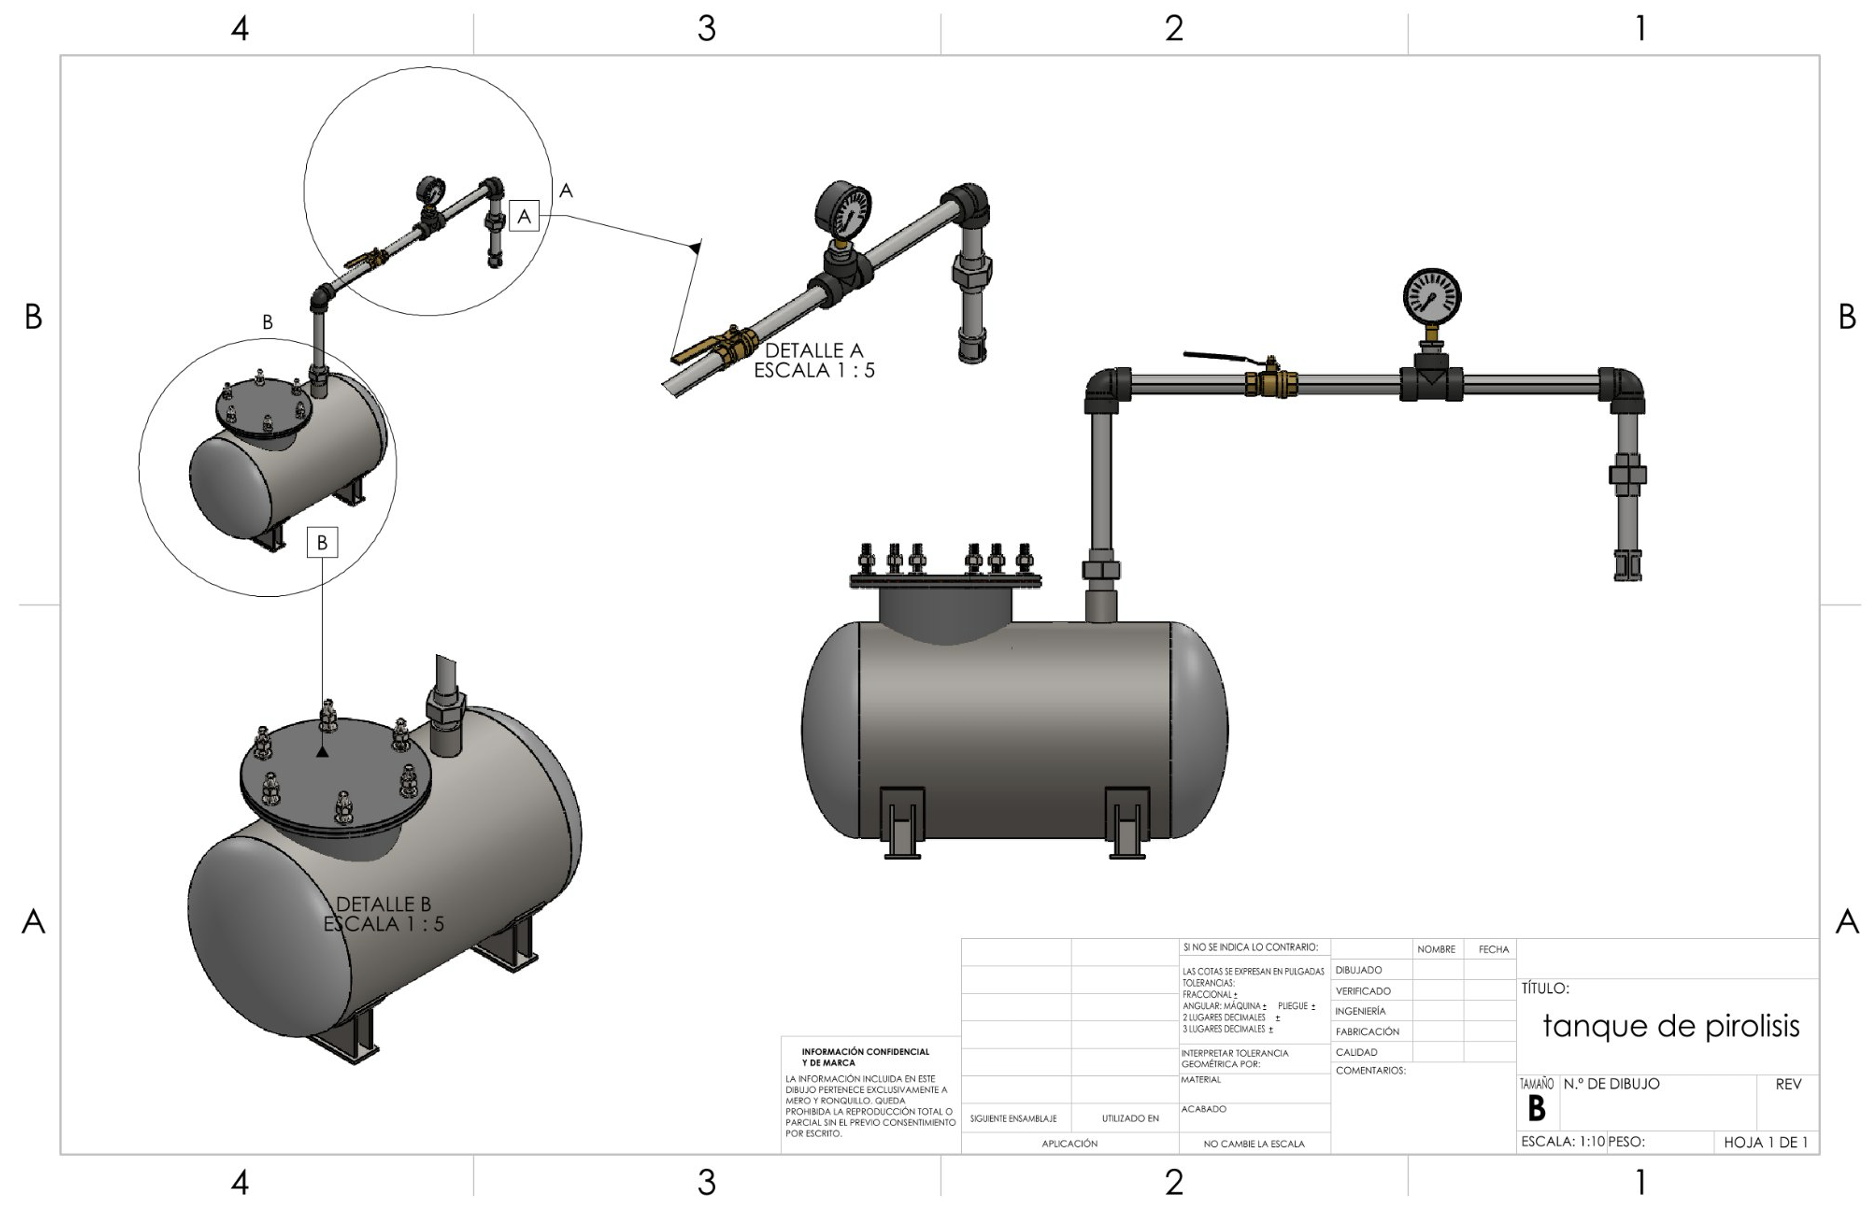
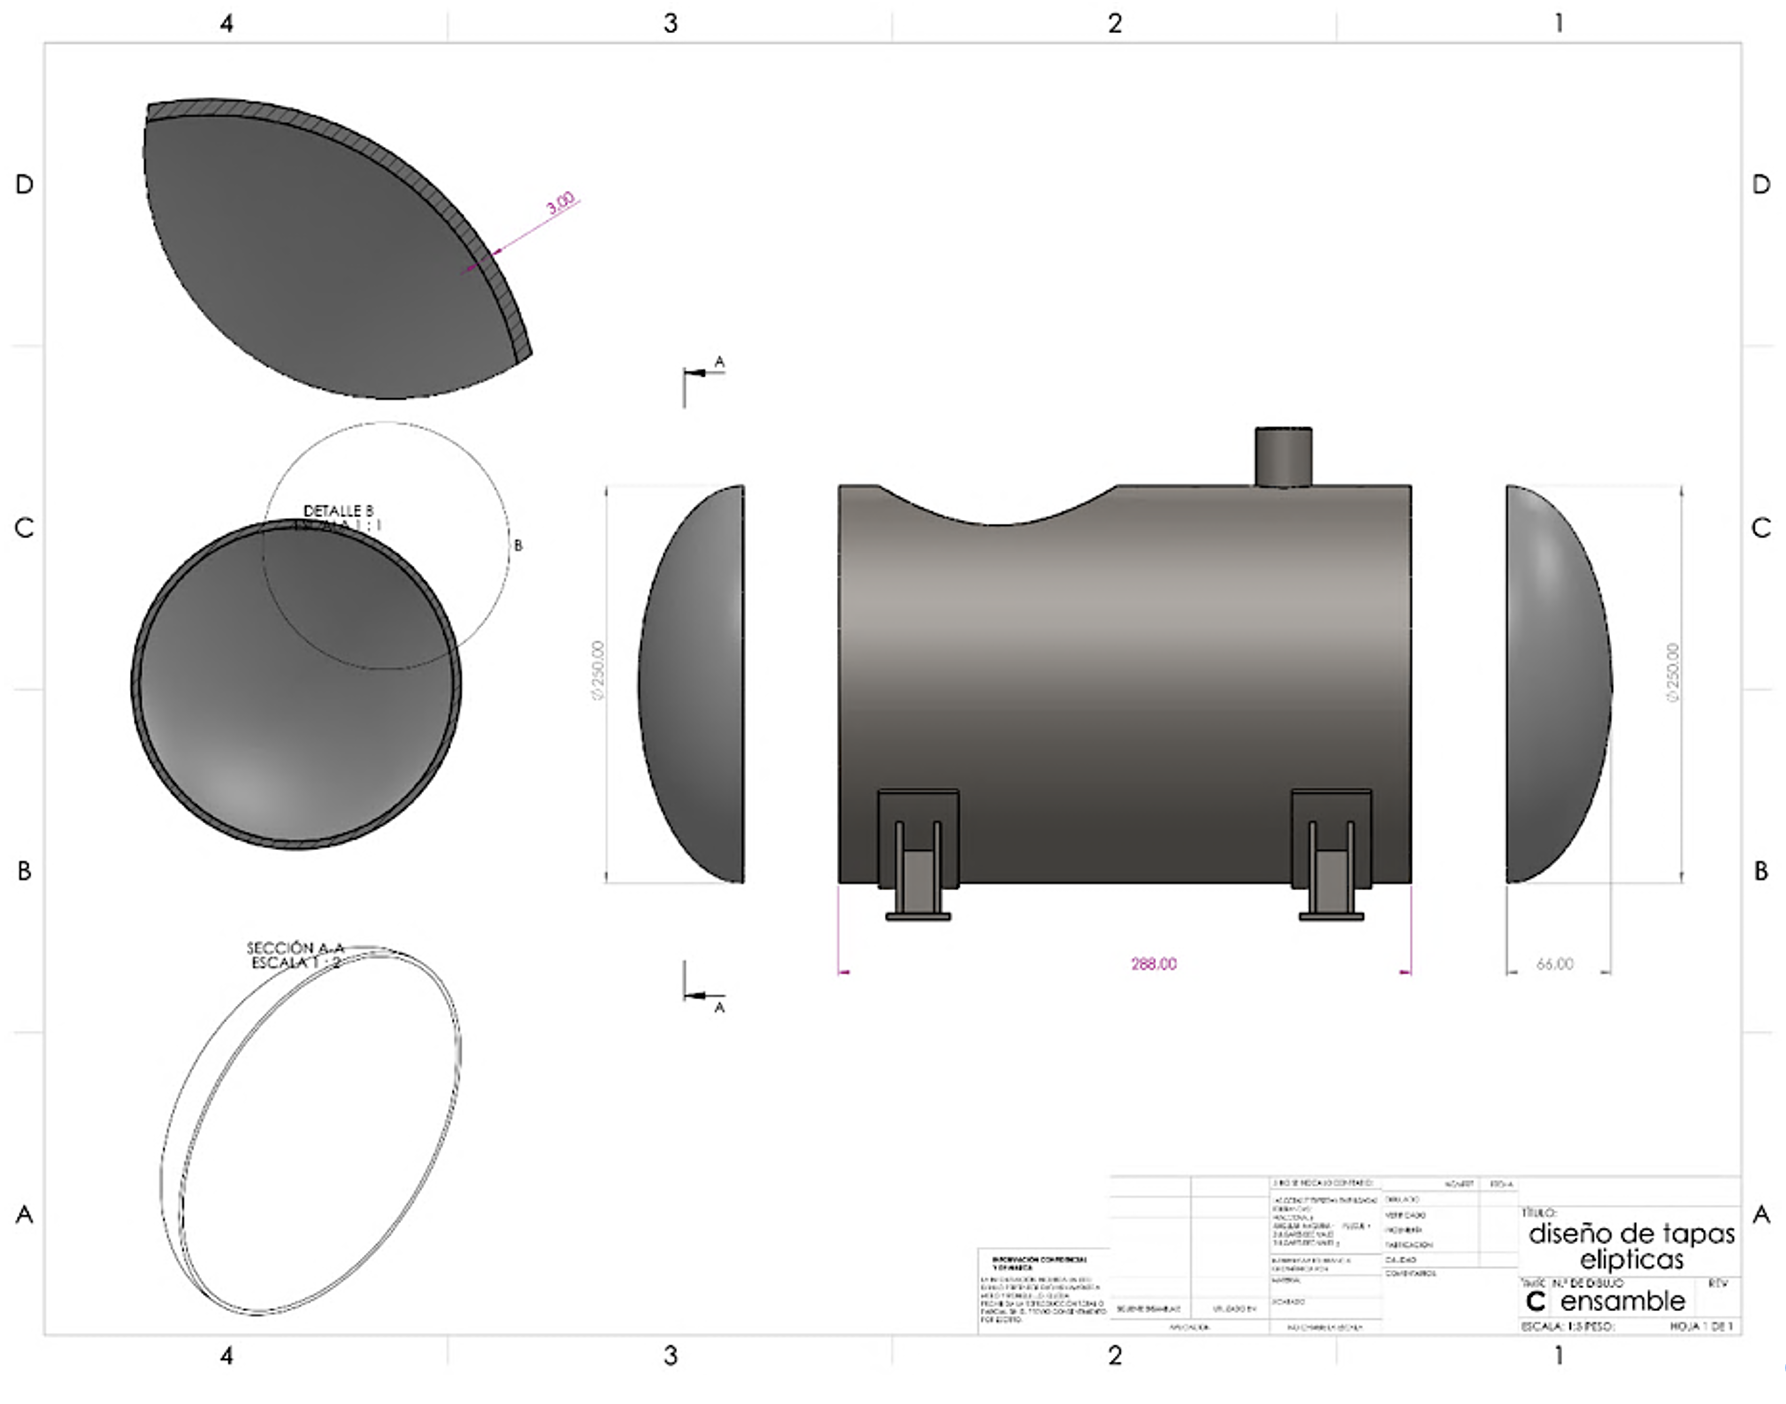
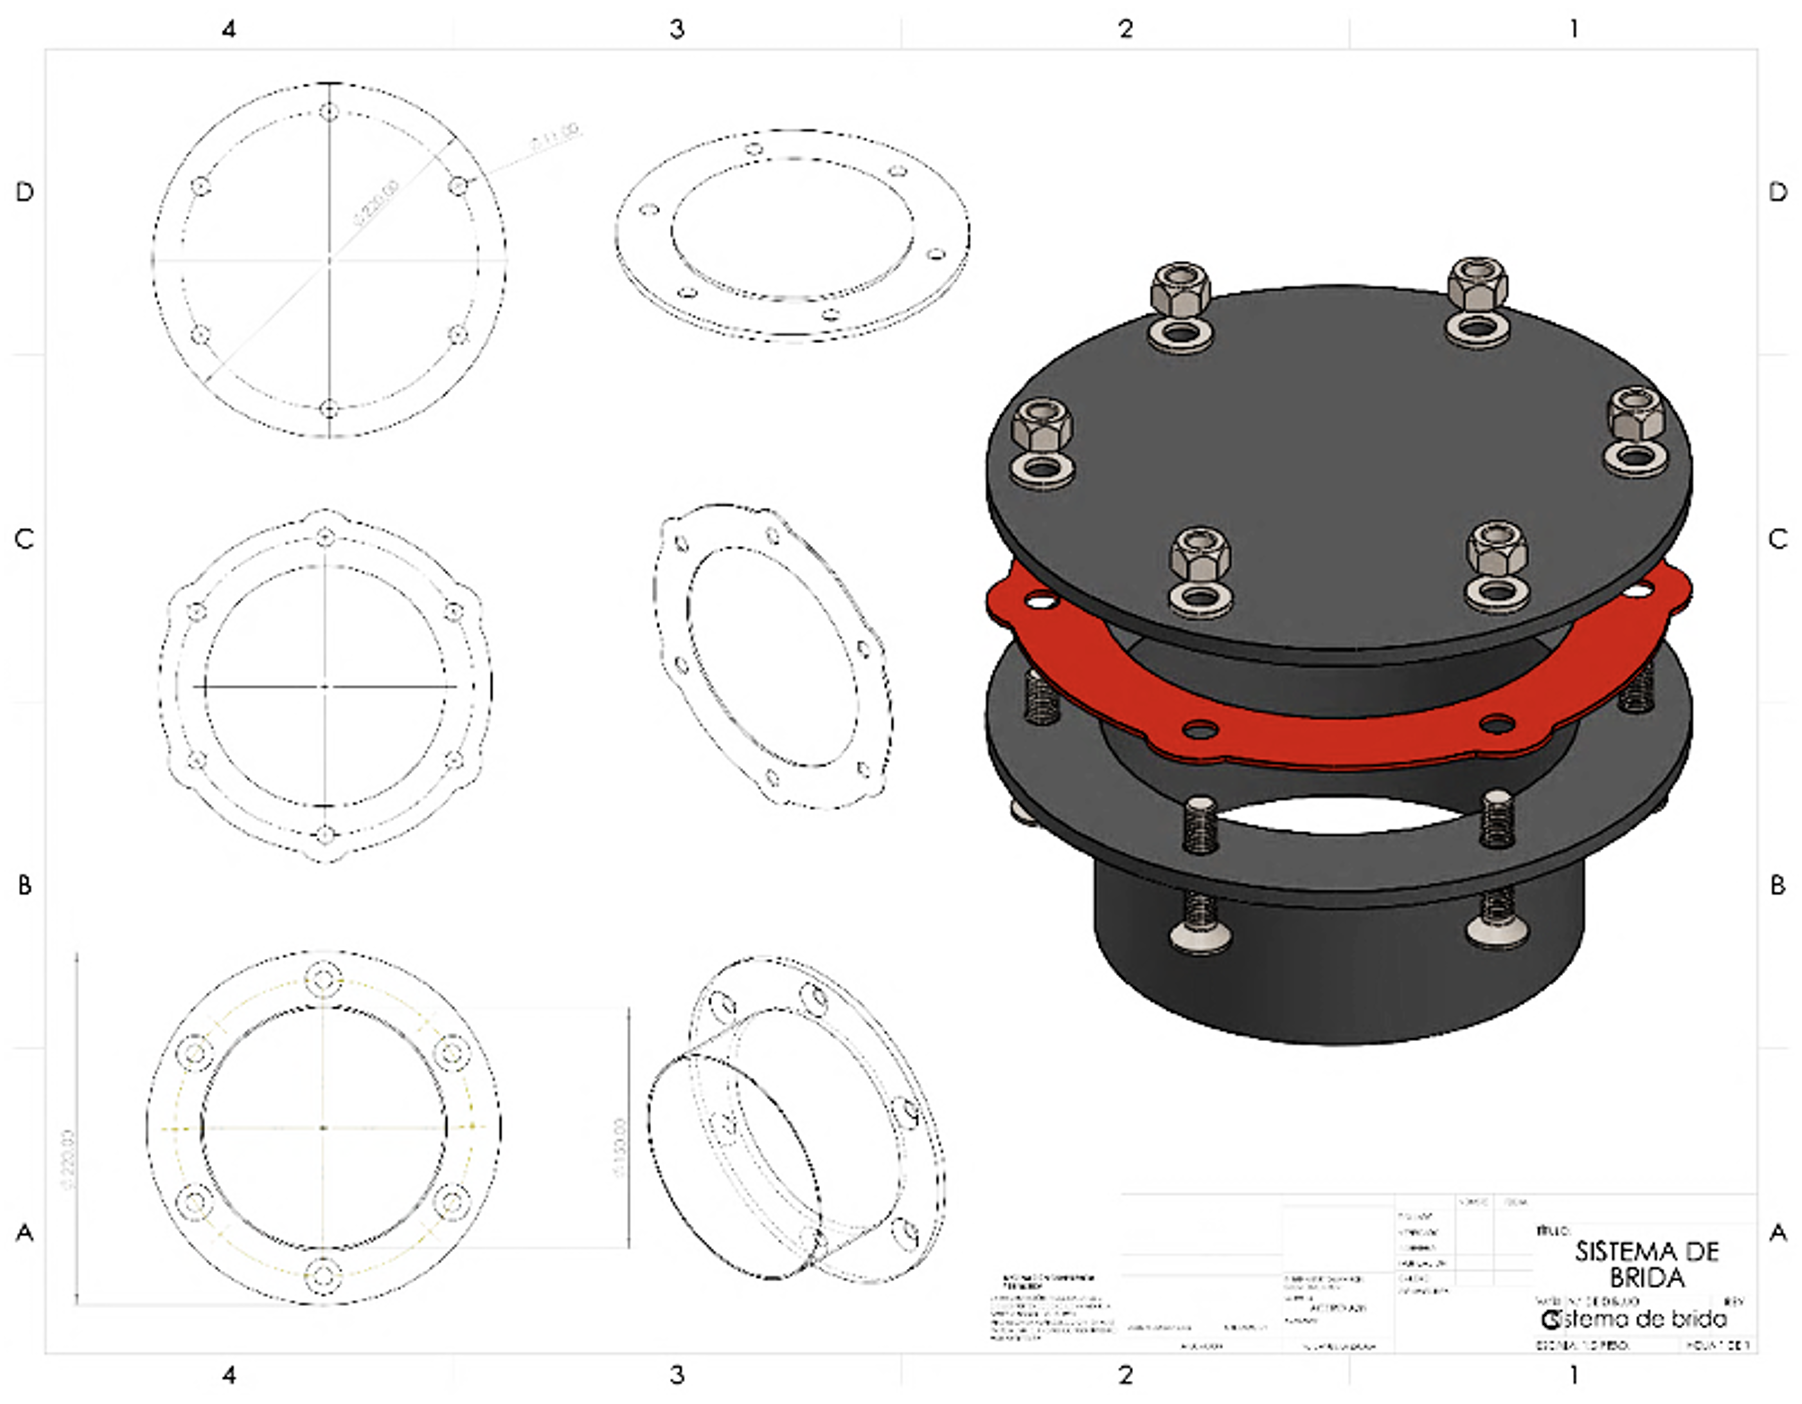
Las figuras muestran el conjunto completo del reactor horizontal discontinuo (ver Figura 1), el detalle del tanque con cabezas elípticas 2:1 (ver Figura 2), el sistema de evacuación de vapores conforme a ASME B36.10M (ver Figura 3) y el detalle de la brida de cierre (ver Figura 4).
Figura 1. Ensamble del reactor horizontal de pirólisis con sistema de tuberías y manifiold de quemadores GLP (escala 1:10).
Figura 2. Plano de diseño del cuerpo cilíndrico del reactor con cabezas elípticas 2:1, Ø250 mm, acero ASTM A36 (escala 1:10).
Figura 3. Sistema de evacuación de vapores: tubería roscada ½" ASME B36.10M, válvula de bola, manómetro 0–15 psi y codos 90° (escala 1:2).
Figura 4. Detalle de la brida de cierre: Ø220 mm exterior, Ø153 mm interior, 8 perforaciones Ø11 mm, con empaque de hermeticidad (escala 1:5).
3.2 Caracterización fisicoquímica del combustible
El producto líquido obtenido mediante pirólisis de poliestireno presentó apariencia homogénea de color ámbar claro, sin presencia visible de sedimentos o separación de fases. La caracterización fisicoquímica determinó una densidad de 0.93 g/cm³ a 20°C, confirmando que el combustible es menos denso que el agua pero más denso que la gasolina comercial (0.72-0.76 g/cm³). La gravedad API calculada fue de 21.5°API a 85°F, corregida a 20.0°API a 60°F según procedimientos estándar API (American Petroleum Institute).
Con gravedad API entre 20.0-21.5°, el combustible experimental se clasifica técnicamente como un combustible medio-pesado según las categorías del American Petroleum Institute, ubicándose en la zona de transición entre los aceites lubricantes ligeros (API 15-25°) y los combustibles diesel convencionales (API 30-42°). Esta clasificación indica viabilidad técnica para aplicaciones industriales térmicas, refinación secundaria mediante craqueo catalítico, o como materia prima para extracción de compuestos aromáticos de alto valor (BTX: benceno, tolueno, xileno).
3.3 Resultados de destilación atmosférica
El proceso de destilación atmosférica permitió fraccionar el producto crudo en componentes de diferente volatilidad. De un volumen inicial de 100 mL de combustible crudo, se recuperaron 60 mL (60%) como destilado ligero en el rango de temperatura de 140-160°C, confirmando alta concentración de compuestos aromáticos ligeros en el rango C7-C10. El residuo del 36-37% representa la fracción de compuestos más pesados con punto de ebullición superior a 200°C, mientras que las pérdidas del 3-4% se atribuyen a evaporación de componentes muy ligeros durante el proceso.
La curva de destilación mostró comportamiento característico de mezclas de hidrocarburos aromáticos, con punto inicial de ebullición entre 127-135°C, consistente con la presencia de tolueno y etilbenceno como componentes principales. La fracción ligera recuperada presentó apariencia cristalina y olor aromático característico, confirmando su composición predominantemente aromática. Este resultado es consistente con los reportes de [1], quienes determinaron rangos de destilación similares para combustibles de pirólisis de poliestireno.
4 DISCUSIÓN
El sistema piloto diseñado representa una mejora sustancial respecto a prototipos experimentales previos evaluados en el contexto ecuatoriano. La configuración horizontal propuesta favorece una distribución térmica más homogénea, superando las limitaciones de sistemas verticales que generaban gradientes térmicos significativos. Cabrera Arguello y Sanchez Vera [17] reportaron deficiencias similares en control de temperatura y generación de vapores en su prototipo para aprovechamiento de neumáticos, validando la necesidad de diseños optimizados.
La variabilidad observada en los rendimientos (19-60%) confirma la alta sensibilidad del proceso a las condiciones de calentamiento. Los mejores resultados se obtuvieron con calentamiento gradual desde temperaturas ambientales bajas (Prueba 3: 60%), permitiendo una descomposición térmica más uniforme del polímero sin generar craqueo excesivo que produciría fracciones gaseosas no deseadas. Este hallazgo es consistente [7], aseguran que la temperatura y el tiempo de residencia son los factores que más influyen en la distribución de productos obtenidos.
El rendimiento promedio obtenido (38.8%) es significativamente inferior al 91% reportado por Torres et al. (2024) a 395°C y 8 minutos, sugiriendo que las temperaturas superficiales medidas (144-173°C) no reflejan adecuadamente la temperatura interna del reactor donde ocurre la descomposición térmica. Esta discrepancia evidencia la necesidad de implementar sistemas de medición de temperatura interna mediante termopares insertados directamente en la cámara de reacción, así como control automático de temperatura para mantener condiciones estables durante todo el proceso.
La operación a presiones muy bajas (1.5-3.0 psi) simplifica significativamente los requerimientos estructurales del equipo, validando las recomendaciones de diseño establecidas por ASME (2021a). Este comportamiento confirma que el espesor de pared de 3 mm proporciona márgenes de seguridad amplios, con factor de seguridad real superior a 100 considerando la presión máxima operativa observada. Este hallazgo contrasta con las presiones elevadas reportadas en sistemas de pirólisis rápida [14], sugiriendo que la pirólisis lenta de poliestireno en configuración discontinua no requiere equipos de alta presión.
La caracterización fisicoquímica del combustible obtenido revela propiedades intermedias entre combustibles convencionales. Navarro Torres y Angulo Vivanco [1] reportaron valores de densidad entre 0.875 y 0.942 g/cm³ y gravedad API entre 16.1° y 29.5° para combustibles de pirólisis de poliestireno, rango que incluye los valores obtenidos en el presente estudio (0.93 g/cm³ y 20.0-21.5° API). El alto contenido aromático, evidenciado por el comportamiento en destilación y confirmado por estudios previos mediante análisis FTIR [4], confiere al producto propiedades distintivas que requieren evaluación específica para cada aplicación potencial.
El proceso de destilación atmosférica demostró ser efectivo para mejorar la calidad del producto crudo, permitiendo la separación de fracciones con diferentes volatilidades. La recuperación del 60% como destilado ligero indica una composición favorable con predominio de hidrocarburos en el rango C7-C10, consistente con los productos deseados de la pirólisis de poliestireno reportados por [2] en simulaciones mediante Aspen Batch Process Developer. Esta fracción ligera presenta mayor potencial comercial que el producto crudo, pudiendo competir con solventes aromáticos industriales o ser sometida a tratamientos catalíticos adicionales para mejorar sus propiedades.
Desde la perspectiva ambiental, la valorización del poliestireno mediante pirólisis constituye una alternativa viable para mitigar el impacto de los residuos plásticos. Tan et al. (2025) demostraron que métodos de valorización térmica pueden reducir entre 50% y 75% las emisiones de CO₂ equivalente comparado con la incineración convencional. Sin embargo, es fundamental evaluar el ciclo de vida completo del proceso, incluyendo las emisiones asociadas al calentamiento con GLP y a la combustión posterior del producto obtenido, para determinar el balance ambiental neto del sistema propuesto.
CONCLUSIONES
Se diseñó exitosamente un reactor horizontal discontinuo de 20 litros para la pirólisis de poliestireno, construido en acero al carbono ASTM A36 conforme al código ASME BPVC Sección VIII División 1. El diseño incorpora un factor de seguridad de 20.5 respecto al esfuerzo admisible a 500°C, un sistema de calentamiento mediante manifold de quemadores GLP y un sistema de evacuación de vapores dimensionado conservadoramente conforme a ASME B36.10M-2022, garantizando operación segura bajo las condiciones establecidas.
El desempeño operativo se evaluó mediante cuatro pruebas experimentales sistemáticas, obteniendo temperaturas superficiales entre 144-173°C, tiempos de residencia de 5-7 minutos y rendimientos líquidos variables entre 19-60% con un promedio de 38.8%. La variabilidad observada se atribuyó principalmente al control manual de la temperatura y a las diferencias en las condiciones iniciales de cada ensayo, identificándose el calentamiento gradual desde temperaturas ambientales bajas como la condición óptima para maximizar la conversión.
Se confirmó experimentalmente que el reactor opera a presiones muy bajas (1.5-3.0 psi), significativamente inferiores a la presión de diseño establecida (15 psi), representando únicamente el 20% de dicha presión. Este comportamiento valida el dimensionamiento conservador del sistema de evacuación propuesto y simplifica los requerimientos estructurales del equipo, demostrando que la pirólisis lenta de poliestireno en configuración discontinua no requiere equipos de alta presión.
El combustible obtenido presentó gravedad API entre 20.0-21.5°, densidad de 0.93 g/cm³ y composición rica en hidrocarburos aromáticos C7-C10, clasificándose como combustible medio-pesado. La destilación atmosférica permitió recuperar el 60% de fracción ligera en el rango de 140-160°C, confirmando alta concentración de compuestos aromáticos ligeros. El producto mostró viabilidad técnica para aplicaciones térmicas industriales, refinación catalítica secundaria y extracción de compuestos aromáticos de alto valor comercial (BTX), aunque requiere evaluación del ciclo de vida completo para determinar su impacto ambiental neto.
El diseño propuesto validó su viabilidad técnica como alternativa de valorización energética en Ecuador, contribuyendo al desarrollo de tecnologías de economía circular y gestión sostenible de residuos plásticos. El conocimiento técnico generado puede transferirse a comunidades, instituciones educativas y pequeñas industrias, fomentando la apropiación tecnológica y el emprendimiento local en el marco de los objetivos nacionales de sostenibilidad ambiental.
Financiación
Los autores agradecen a la Facultad de Ingeniería Industrial, Universidad de Guayaquil, Guayaquil 090514, Ecuador.
Declaración de conflicto de intereses
Los autores no han declarado ningún posible conflicto de intereses en relación con esta investigación, la autoría y/o la publicación de este artículo.
Referencias
[1] D. R. Navarro Torres and S. R. Angulo Vivanco, “Caracterización de la producción de combustibles obtenidos mediante la pirólisis de poliestireno,” Universidad de Guayaquil, Guayaquil, Ecuador, 2024. [Online]. Available: https://repositorio.ug.edu.ec/server/api/core/bitstreams/871d40f2-3612-4086-b020-e9acd50d3832/content
[2] J. H. Ubilla Tapia, “Simulación con Aspen Batch Process Developer para producir combustible empleando residuos plásticos con datos experimentales a escala piloto y de laboratorio,” Universidad de Guayaquil, Guayaquil, Ecuador, 2025. [Online]. Available: https://repositorio.ug.edu.ec/server/api/core/bitstreams/6f6accb3-b4ed-4284-a527-3bc1cadf3c02/content
[3] Todo en Polímeros, “La Pirólisis como Fuente de Materia Prima,” Aug. 2020.
[4] M. E. Zambrano Bonilla, “Obtención de combustible a partir de la pirólisis térmica de mezclas de polipropileno y poliestireno reciclados,” Escuela Superior Politécnica de Chimborazo, Riobamba, Ecuador, 2021. [Online]. Available: https://dspace.espoch.edu.ec:8080/server/api/core/bitstreams/4670fd00-5c30-4e84-b1a7-4eccd538b0cf/content
[5] A. Çakmak and H. Özcan, “Analysis of combustion and emissions characteristics of a DI diesel engine fuelled with diesel/biodiesel/glycerol tert-butyl ethers mixture by altering compression ratio and injection timing,” Fuel, vol. 315, p. 123200, May 2022, doi: 10.1016/j.fuel.2022.123200.
[6] X. Ju, F. Liu, L. Wang, and W.-J. Lee, “Wind farm layout optimization based on support vector regression guided genetic algorithm with consideration of participation among landowners,” Energy Convers. Manag., vol. 196, pp. 1267–1281, Sep. 2019, doi: 10.1016/j.enconman.2019.06.082.
[7] J. Torres, M. Vinces, P. Castro, and J. Arias, “Comparación del rendimiento de los procesos de pirolisis del PET, LDPE y PS, en un reactor prototipo de proceso discontinuo,” EASI: Ingeniería y Ciencias Aplicadas en la Industria, vol. 3, no. 2, 2024, doi: 10.53591/easi.v3i2.1866.
[8] A. T. F. Afolabi, P. N. Kechagiopoulos, Y. Liu, and C.-Z. Li, “Kinetic features of ethanol steam reforming and decomposition using a biochar-supported Ni catalyst,” Fuel Processing Technology, vol. 212, p. 106622, Feb. 2021, doi: 10.1016/j.fuproc.2020.106622.
[9] A. Khelfa, V. Sharypov, G. Finqueneisel, and J. V. Weber, “Catalytic pyrolysis and gasification of Miscanthus Giganteus: Haematite (Fe2O3) a versatile catalyst,” J. Anal. Appl. Pyrolysis, vol. 84, no. 1, pp. 84–88, Jan. 2009, doi: 10.1016/j.jaap.2008.11.009.
[10] American Society of Mechanical Engineers, ASME Boiler and Pressure Vessel Code, Section VIII, Division 1: Rules for Construction of Pressure Vessels. ASME, 2021.
[11] American Society of Mechanical Engineers, ASME Boiler and Pressure Vessel Code, Section II, Part D: Properties (Metric). ASME, 2021.
[12] Y. H. Tan, H. C. Ong, R. A. Raja Ali, and L. T. Gew, “Environmental and economic impact assessment of single-use laboratory plastic waste,” Resources, Conservation & Recycling Advances, vol. 25, 2025, doi: 10.1016/j.rcradv.2025.100187.
[13] P. Cong, Y. Cheng, W. Ge, and A. Zhang, “Mechanical, microstructure and reaction process of calcium carbide slag-waste red brick powder based alkali-activated materials (CWAAMs),” J. Clean. Prod., vol. 331, p. 129845, Jan. 2022, doi: 10.1016/j.jclepro.2021.129845.
J. A. Cabrera Arguello and M. A. Sanchez Vera, “Diseño de un prototipo de pirólisis para la obtención del negro de carbono de los residuos de neumáticos,” Universidad de Guayaquil, Guayaquil, Ecuador, 2024. [Online]. Available: https://repositorio.ug.edu.ec/server/api/core/bitstreams/8754883e-53ba-467f-86f8-dfc4c32bd30d/content
[14] M. D. Angulo Cotera and R. C. Torres Acuña, “Obtención de combustible líquido, mediante el proceso de pirólisis a partir de residuos plásticos,” Universidad Politécnica Salesiana, Ecuador, 2023. [Online]. Available: https://dspace.ups.edu.ec/bitstream/123456789/26153/1/UPS-GT004648.pdf
[14] M. D. Angulo Cotera and R. C. Torres Acuña, “Obtención de combustible líquido, mediante el proceso de pirólisis a partir de residuos plásticos,” Universidad Politécnica Salesiana, Ecuador, 2023. [Online]. Available: https://dspace.ups.edu.ec/bitstream/123456789/26153/1/UPS-GT004648.pdf
[15] J. A. Cabrera Arguello and M. A. Sanchez Vera, “Diseño de un prototipo de pirólisis para la obtención del negro de carbono de los residuos de neumáticos,” Universidad de Guayaquil, Guayaquil, Ecuador, 2024. [Online]. Available: https://repositorio.ug.edu.ec/server/api/core/bitstreams/8754883e-53ba-467f-86f8-dfc4c32bd30d/content
[16] American Society of Mechanical Engineers, “ASME B36.10M-2022: Welded and Seamless Wrought Steel Pipe,” 2022.
[17] L. Cabrera-quir, R. Campos-g, and J. Castro-god, “Pasos críticos en la estimación de pose en cámara: una evaluación usando la biblioteca LTI-LIB2,” 2013.
Este artículo está licenciado bajo CC BY 4.0.
La licencia CC BY 4.0 permite utilizar, compartir y modificar contenidos con cualquier fin, incluido el comercial, siempre que se cite al autor original, se enlace a la licencia y se indiquen los cambios realizados. Es irrevocable, internacional y no permite imponer restricciones adicionales que limiten el uso del material.
 ,
Marino Ronquillo-Arauz1